마스킹
도금 마스킹
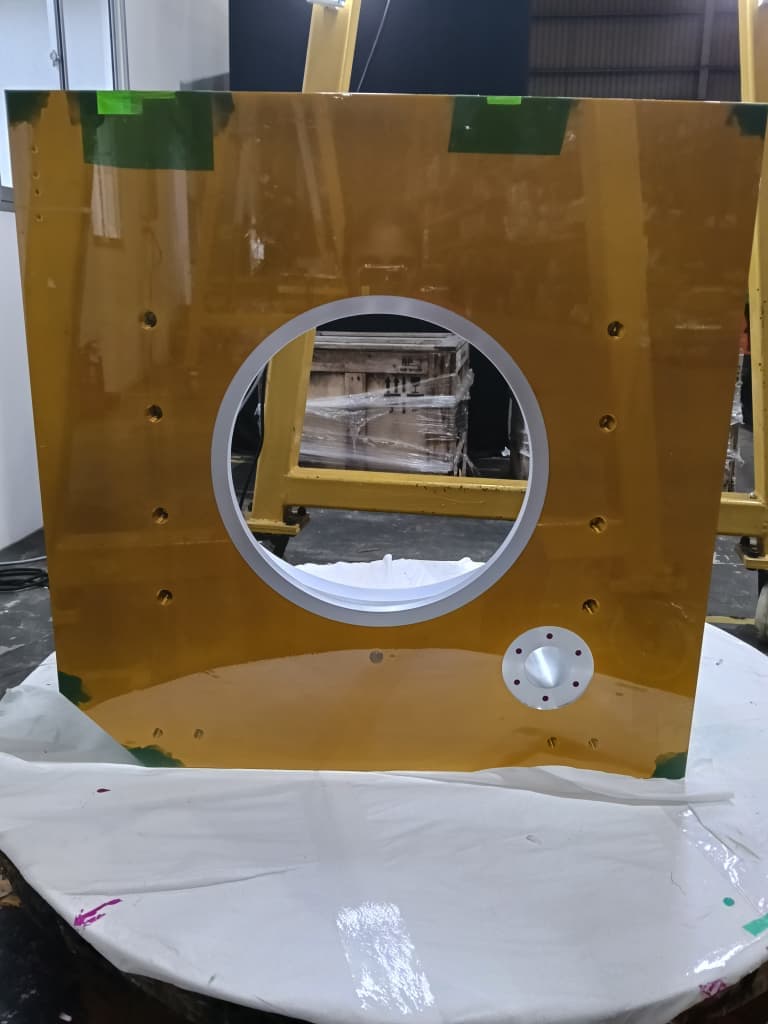
전기도금과 아노다이징을 위한 금속 부품 마스킹: 공정의 각 단계가 테이프에 요구하는 것, 조에 맞는 테이프 선정법, 그리고 저희가 슬리팅·타발·공급하는 제품군.
전기도금이 마스크에 요구하는 것
전기도금은 조에 전류를 흘려 한 금속 표면에 다른 금속 — 니켈, 크롬, 아연, 주석, 구리, 금 — 의 얇은 층을 석출시키는 공정입니다. 맨 상태로 남아야 할 부위에는 약액을 막아주는 무언가가 필요합니다. 그것이 마스크이며, 도금조만이 아니라 라인 전체를 부품과 함께 통과합니다. 알칼리 탈지, 산세 또는 활성화 침지, 도금조 자체, 수세, 그리고 때로는 이후의 부동태화나 베이킹까지입니다.
이 일련의 과정에서 테이프는 다음 조건을 동시에 견뎌야 합니다.
- 조 이전의 알칼리 세정제와 산 침지, 이어서 보통 산성인 도금조 — 일반적인 니켈·크롬 화학에서 pH 3 안팎 — 또는 금속에 따라 알칼리 조
- 최고 약 100 °C의 조 온도
- 한 번의 공정에서 수 시간부터 20시간 이상의 침지
- 약액이 밑으로 스며들지 않을 만큼 단단한 가장자리 밀봉 — 마스크는 필름이 망가지기 훨씬 전에 가장자리에서 먼저 실패함
- 구멍, 나사, 모서리, 단이 진 면에 대한 추종성
- 이후 부품에 점착제를 남기지 않는 깨끗한 제거 — 검사나 다음 공정으로 바로 넘길 수 있도록
테이프가 일하는 자리
부품의 위치가 다르면 같은 재료라도 요구되는 형태가 다릅니다.
- 평면과 대형 패널 — 넓은 테이프를 한 장으로. 겹침 하나하나가 약액이 공격할 가장자리를 하나 더 만들므로 폭은 화학 내성만큼 중요
- 구멍, 나사 포트, 내경 — 형상에 맞게 타발한 디스크와 링. 작업자가 조 옆에서 테이프를 손으로 자르지 않게 함
- 가장자리, 모서리, 단이 진 면 — 윤곽을 따라 뜨지 않고 밀착하는 좁은 폭
- 선택 도금과 투톤 마감 — 도금부와 맨 면의 경계에 곧고 선명한 선
- 접점과 걸이 지점 — 전기 접점을 노출한 채 남기는 작고 정밀한 마스크
- 마스크 제거 — 한 번에 잔사 없이 벗겨져 부품이 바로 검사로 넘어감
조에 맞춰 테이프 고르기
마스킹 테이프가 견디는지는 두 가지가 결정합니다. 필름은 온도와 화학의 상한을 정하고, 점착제는 조가 뜨겁고 젖은 상태에서 가장자리 밀봉이 유지되는지를 정합니다. 필름은 통과해도 점착제에서 실패하는 테이프가 있으며, 아래 승인 사례가 바로 그 경우였습니다.
- 폴리이미드 필름 + 실리콘 점착제 — 가장 혹독한 조건용: 뜨거운 산, 장시간 침지, 깨끗한 제거. 이 등급의 80 µm 구조가 아래 용도에서 양산 승인을 받았으며, 조 조건이 상한에 가까울 때 저희가 지정하는 것이 바로 이것입니다
- PET(폴리에스터) 필름 + 실리콘 점착제 — 베이킹, 분체도장, 온화한 도금 조건, 마스크를 붙인 채 오븐을 통과하는 공정을 위한 고온 마스킹
- 일반 녹색 PET 도금 테이프 — 짧은 침지와 저온 조의 표준 선택. 대부분의 라인이 이미 쓰고 있으며, 공정이 까다롭지 않다면 여기서 시작
- 에칭과 경미한 화학 접촉용 필름 마스킹 테이프 — 희석 산·알칼리를 견디며 유리와 금속에 선명한 가장자리를 만듦
지금 쓰는 테이프가 조 안에서 가장자리가 들뜨거나 조를 거친 뒤 잔사를 남긴다면, 해결책은 대개 한 단계 위로 올라가는 것 — 가장 흔하게는 아크릴이나 고무 점착제에서 실리콘으로 — 이며, 같은 구조의 다른 브랜드가 아닙니다.
저희가 공급하고 가공하는 것
- 1인치부터 29인치까지 폭 슬리팅 — 대형 패널을 겹친 띠가 아니라 한 장으로 마스킹
- 구멍, 나사, 포트용 타발 디스크·링·형상, 바로 붙일 수 있는 상태로 공급
- 로그 롤, 맞춤 길이, 소량 시험 수량
- 라인 시험용 샘플과 고객사 자체 승인 또는 DOE 과정 지원
- 네 등급 전체에 걸친 풀 라인업 — 정확한 품번은 귀사의 조 조건을 파악한 뒤에 지정하며, 그 전에는 제시하지 않습니다
증거: 양산에 들어간 승인 사례
정밀 도금 업체가 pH 3, 최고 100 °C, 20시간 공정의 조에서 새는 녹색 PET 테이프를 들고 저희를 찾아왔습니다. 더 내열성이 높은 필름은 개선은 되었으나 누출을 막지 못했고, 실리콘 점착 폴리이미드 테이프가 해결했습니다. 고객사의 실험계획(DOE)을 통과해 약 7개월 만에 두 개 공장에서 양산에 들어갔습니다. 공정 조건, 처음 두 테이프가 실패한 이유, 시험 진행 방식을 담은 전체 이야기는 사례 연구로 정리했습니다: 정밀 도금용 마스킹 테이프.
세 가지 수치에서 시작하세요
조의 화학 또는 pH, 조 온도, 침지 시간을 알려주세요. 그 세 가지로 귀사의 라인에서 견딜 구조를 제시하고, 무엇을 바꾸기 전에 귀사 부품으로 직접 증명할 수 있도록 샘플을 보내드립니다. 문의하기 또는 WhatsApp으로 연락 주세요.
비슷한 프로젝트를 계획 중이신가요?
과제를 알려주세요. 기술팀이 적합한 소재와 가공 솔루션을 함께 찾아드립니다.