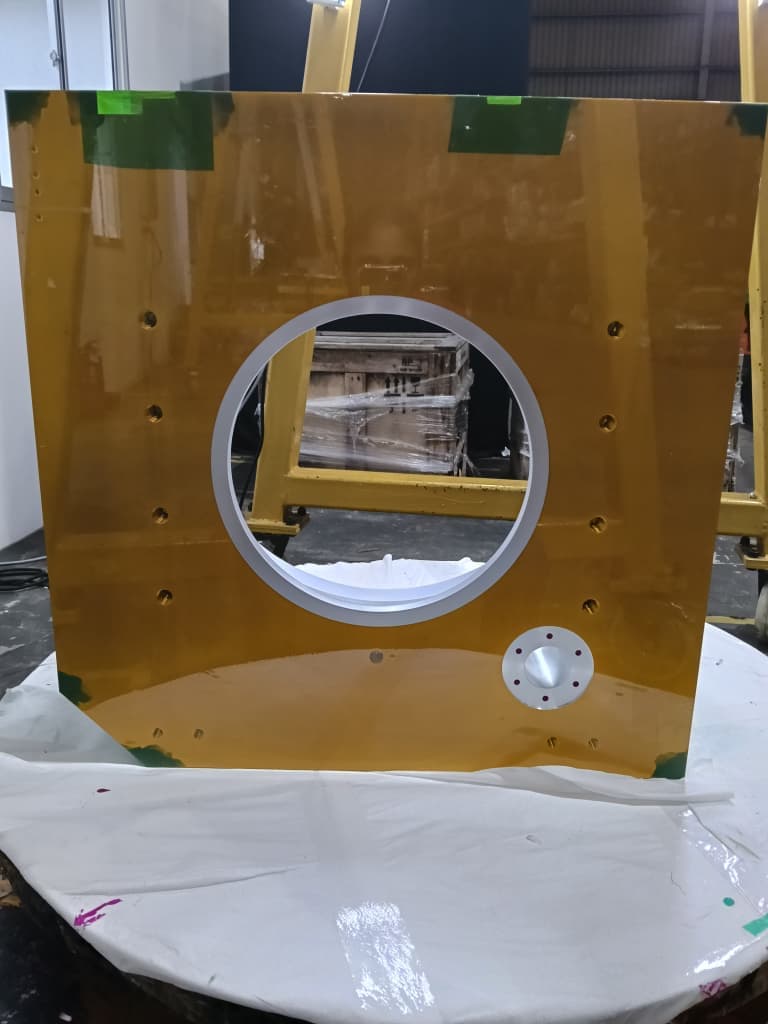
정밀 도금 업체가 마스킹 문제로 저희를 찾아왔습니다. 반도체 장비용 금속 부품을 도금하는데, 비도금 영역을 막아주는 테이프가 도금조에서 새면서 도금층이 있어서는 안 될 면까지 파고들고 있었습니다. 이 글은 그 공정이 실제로 요구한 조건과, 실패하는 테이프에서 승인된 테이프까지 간 과정을 정리한 것입니다. 고객명과 제품 코드는 밝히지 않습니다. 여기서 중요한 것은 공정의 내용입니다.
라인에서 벌어지던 일
기존에는 녹색 폴리에스터 마스킹 테이프를 사용했습니다. 분체도장이나 도장에는 충분히 잘 맞는 종류입니다. 그러나 도금조에서는 버티지 못했습니다. 약액이 가장자리 밑으로 파고들어 맨 상태로 남아야 할 면에 금속이 석출되었고, 해당 부품은 모두 박리 후 재작업으로 돌아갔습니다. 이런 마스킹 불량은 두 번 비쌉니다. 폐기되거나 재가공되는 부품에서 한 번, 그것을 다시 하느라 사라지는 라인 시간에서 또 한 번.
이 공정이 실제로 요구하는 것
전기도금은 전기화학적으로 한 금속 표면에 다른 금속 — 니켈, 크롬, 아연 — 의 얇은 층을 입히는 공정입니다. 테이프의 역할은 단 하나, 그 층이 맨 상태로 남아야 할 영역에 닿지 않게 하는 것입니다. 그러려면 테이프가 조 안에서 살아남아야 합니다.
- pH 3 안팎의 산성 조
- 최고 100 °C에 이르는 온도
- 한 번의 공정에서 수 시간부터 20시간 이상까지의 침지
- 이후 부품에 점착 잔사 없이 깨끗하게 제거될 것
- 약액이 밑으로 스며들지 않을 만큼의 가장자리 밀봉
마지막 두 가지가 도금 마스킹을 다른 모든 마스킹 작업과 구분 짓습니다. 내약품성이 있어도 실패하는 테이프가 있습니다. 파손은 필름 가운데가 아니라 가장자리에서 시작되기 때문입니다.
첫 번째 테이프가 실패한 이유
폴리에스터 마스킹 테이프는 다른 싸움을 위해 만들어졌습니다. 짧은 열 노출, 건조한 환경, 기계적인 오버스프레이 말입니다. 따뜻한 산에 스무 시간을 담그면 필름보다 먼저 절단 가장자리의 점착제가 물러지며 잡는 힘을 잃습니다. 약액이 그 틈을 찾는 순간 번져 나가고, 마스킹은 끝납니다. 더 내열성이 좋은 필름으로 바꾸자 개선은 있었지만 누출은 남았습니다. 한계는 더 이상 기재가 아니라 점착제였습니다.
최종적으로 통과한 테이프
최종 승인된 것은 실리콘 점착제를 쓴 폴리이미드(PI) 필름 테이프였습니다.
- 폴리이미드 필름 기재 — 도금 온도에서 치수 안정성과 화학적 불활성 확보
- 실리콘 점착제 — 아크릴계와 고무계가 놓아버리는 고온·습윤 조건에서도 잡는 힘 유지
- 총 두께 80 µm — 구멍과 모서리를 따라갈 만큼 얇고, 가장자리를 밀봉할 만큼 두꺼움
- 1인치부터 29인치까지 요구 폭으로 슬리팅 — 대형 패널을 겹쳐 붙이지 않고 한 장으로 마스킹
이 폭 범위는 보기보다 더 중요합니다. 마스킹 면의 겹침 하나하나가 약액이 공격할 가장자리를 하나 더 만드는 셈입니다. 넓은 한 장으로 패널을 덮을 수 있다는 것은 시간을 아끼는 정도가 아니라 실패 지점 자체를 없애는 일입니다.
승인은 어떻게 진행되었나
최초 문의부터 양산 규모의 수주까지 약 7개월, 의도적으로 단계를 밟았습니다.
- 1개월 차 — 녹색 마스킹 테이프에 대한 최초 문의. 시험 실패: 누출.
- 1개월 차 — 더 내열성이 높은 필름으로 대안 제시. 성능은 개선되었으나 누출은 잔존.
- 2개월 차 — 실리콘 점착 폴리이미드 테이프 샘플 제공. 시험 통과, 마스킹 성능 만족. 견적 제출 및 수용.
- 3개월 차 — 정식 DOE(실험계획)를 위한 시험 발주.
- 4개월 차 — DOE 통과.
- 6개월 차 — 최초 양산 발주 및 납품 완료, 개발 건이 정식 거래로 전환.
- 7~8개월 차 — 고객사 제2공장에 도입, 그곳에서도 DOE 통과하며 수주 규모 확대.
어느 단계도 빠르지 않았고, 빨라서도 안 됩니다. 도금조에서 실패하는 마스킹 테이프는 완성 부품이 되어서야 드러납니다. 라인에 정식 적용하기 전에 전체 DOE를 돌린 고객의 판단은 옳았습니다.
라인에서 달라진 점
- 마스킹 불량 감소 — 도금이 있어야 할 자리에 머무름
- 되돌아오는 부품이 줄어 도금 수율 향상
- 재작업과 박리 감소, 잔사 세척 작업도 감소
- 런 간 편차가 줄어 공정이 더 안정적이고 예측 가능해짐
- 작업자가 가장자리를 덧붙이거나 이중으로 붙이는 데 쓰는 시간 감소
실제로 성공을 만든 것
테이프도 중요했지만, 시험을 어떻게 진행했는지도 그만큼 중요했습니다.
- 샘플을 빠르게 내보내 라인이 아이디어 하나를 검증하려고 우리를 기다리지 않게 함
- 무엇을 추천하기 전에 실제 공정을 이해 — 조의 화학, 온도, 침지 시간
- 데이터시트가 아니라 실패 양상으로 선정 — 두 번째 실패는 필름이 아니라 점착제의 문제였음
- 결론을 기다리지 않고 매 시험을 밀착해서 따라감
- 무언가 통하지 않을 때 빠르게 응답 — 첫 제안이 틀렸다는 답을 포함해서
귀사의 공정도 이렇습니까?
전기도금, 아노다이징, 그 밖의 장시간 침지 공정에서 마스킹을 하고 계시고 지금 쓰는 테이프가 들뜨거나 새거나 잔사를 남긴다면, 유익한 대화는 제품 코드가 아니라 조의 화학·온도·침지 시간에서 시작됩니다. 그 세 가지 수치를 보내주시면 무엇이 견딜지 알려드리고, 샘플로 증명해 보이겠습니다.