每一次换卷都有断带的风险。接头提前散开、压合时粘不上,或者把胶蹭到辊子上,代价就是一次断带、一次重新穿料和一堆废料。这些失效大多可以追溯到放卷工位上那几分钟的准备工作——这其实是好消息,因为准备工作正是您能掌控的部分。
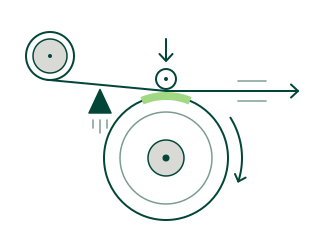
三种拼接方式
采用哪种拼接方式,取决于生产线能否停机,以及运行速度有多快。
- 飞速拼接(飞接)——新卷被加速到料带速度,由自动拼接装置在运行中完成拼接。这是报纸轮转印刷机以及高速纸张、薄膜加工线的标准配置,其他许多卷筒式印刷机也采用这种方式。
- 零速拼接——由储料架(活套)储存料带,在旧卷短暂停转并完成拼接期间持续向生产线供料。常见于瓦楞纸板生产线和热固型卷筒纸胶印机,也用于薄膜、箔材、无纺布和标签材料的加工。
- 手工拼接——生产线停机,由操作员手工接合料带,采用搭接拼接或对接拼接。常见于分切复卷机、复合机和较小型的加工设备。
以下步骤以飞速拼接为例,它对胶带和准备工作的要求最高。同样的原则——表面洁净、完全接触、料带边缘无外露胶面——适用于每一种拼接方式。
飞速拼接分步操作
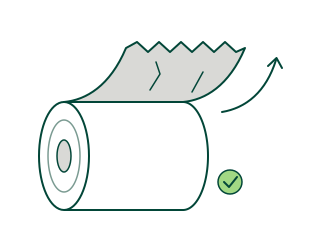
检查并准备新卷
首先确认料卷的安装方向正确、放卷方向无误,使准备好的一面与运行中的料带相接。然后剥除外层料,直到露出洁净、无损伤的材料——无凹痕、无褶皱、边缘无压伤。表面必须干燥,无灰尘和纤维:胶黏剂粘住的是表面上附着的东西,而不是下面的料带本身。
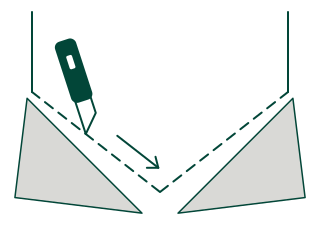
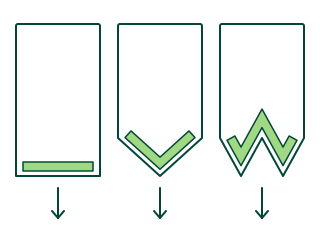
按拼接形状裁切料头
按拼接装置的设定裁成直线、V 形或 W 形:用锋利的刀片一刀划完,切口干净利落,走刀方向远离您的另一只手。参差不齐或起毛的边缘在高速下会翘起,进而引发撕裂。
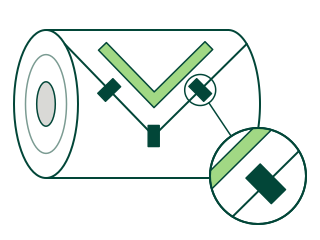
用固定胶贴贴住料头
用小块固定胶贴把料头贴在下一层上。固定胶贴必须在加速和气流冲击下保持不脱,并在运行中的料带拉动接头时干净地脱开——太弱,料卷会提前散开;太强,被撕断的就是料带而不是胶贴。如果使用自带可分层固定条的拼接胶带,该固定条即取代固定胶贴:请检查固定条有无损伤,并按该胶带自身的贴附顺序操作。
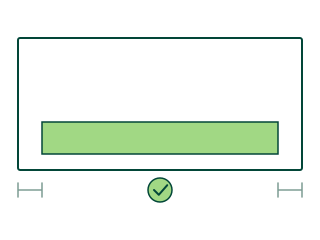
贴拼接胶带,两端不贴到料带边缘
沿料头、顺着切口把胶带平整贴好,不起皱、不拉伸。胶带两端各在距料带边缘 10–20 mm 处收尾:如果一直贴到边缘,外露的胶面会粘到过辊和导向装置上,或把接头粘在料卷端面上。
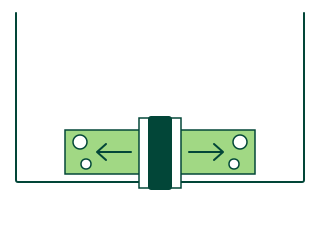
用力压实
用刮板或手压辊压实胶带,从中间向胶带两端推压,赶出夹在胶带下的空气。接头只有在胶面完全贴合的地方才粘得牢;气泡和翘起的边角正是开胶的起点。料带上任何松动的边角都要修剪掉或用胶带贴住,以免抖动。
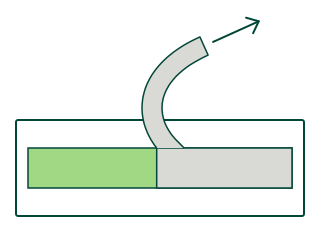
最后撕去离型膜,然后保持安全距离
撕去离型膜应是拼接装置进入待命状态前的最后一步,撕时避免手指、灰尘和纤维接触胶面。如需加固接头,加固材料不得覆盖接触面——运行中的料带只能粘住它实际接触到的胶面。料卷一旦开始转动,人员须远离料卷和接料臂。
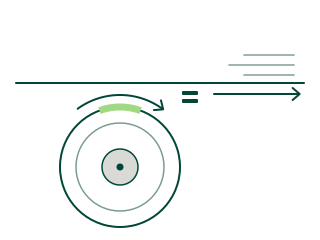
检查速度匹配
确认拼接装置在两者接触之前,已把新卷加速到运行中料带的速度。任何速差都会在拼接瞬间变成张力冲击——这是接头撕裂或根本粘不上的常见原因。对于根据实测卷径设定速度的拼接装置,先检查卷径读数:卷径错误通常就是速度不匹配的根源。
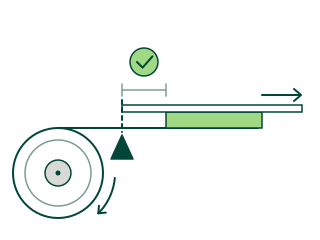
检查拖尾并记录结果
拼接完成后,查看拖尾——即运行中的料带被切断后留在接头后方的那一段。每次拼接的拖尾长度应保持一致,并接近压合点到切刀之间的料带路径长度。明显偏短,说明切刀在粘合形成之前就已动作;明显偏长,会留下一段飘片,可能向后翻折并缠上辊子;如果漏切,旧料带会被拖进生产线。每一次失败的拼接都要记录料卷、胶带和线速度——规律很快就会显现。
停机时:手工拼接
在没有自动拼接装置的设备上,由操作员手工接合新旧料带——必须在停机且驱动装置已上锁隔离的状态下进行,确保双手在料带上作业时没有任何辊子会转动。基本的接头形式有两种。
- 搭接拼接——新料带与旧料带重叠一小段,中间用双面拼接胶带粘合;在边缘可能被挂住的位置,再用一条单面胶带盖住该边缘。操作快、强度高,但会形成双倍厚度的台阶,而这个台阶要通过每一道辊隙和每一根辊子。
- 对接拼接——两端都裁切方正,边对边对齐,再用单面拼接胶带横跨接缝贴合,通常两面都贴。料带之间不重叠,接头只增加胶带本身的厚度。因此在薄膜、标签和印刷作业中首选对接拼接:这些场合的接头必须通过狭窄的间隙,或者要在上面进行印刷。
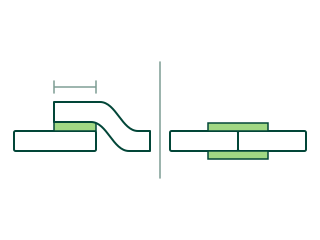
无论哪种接头,都要把两端裁切方正、干净,贴胶带前先对齐料带,沿胶带全长压实,并修剪掉超出料带边缘的胶带。
选择合适的拼接胶带
胶带本身选错了,准备工作做得再好也无济于事。请从以下几方面确定胶带规格:
- 材料——是纸张、纸板、薄膜、箔材还是无纺布。表面能、孔隙率和涂层都会影响胶黏剂抓粘的快慢。
- 基材——棉纸和无纺布基材薄而贴合;PET 薄膜基材则增加强度、耐热性和尺寸稳定性,适用于薄膜和高料带张力的场合。
- 胶黏剂——需要瞬间初粘力,才能在高速下于零点几秒内完成粘合;还需要剪切强度,才能在料带张力下保持不脱。在造纸厂,完全可再制浆的胶带(基材和胶黏剂均可再制浆)可让拼接废料直接回到碎浆机。
- 温度——需要经过烘干装置、压光机或复合辊的接头,必须使用受热不软化、不溢胶的胶黏剂。
- 厚度——接头更薄,通过辊隙、压光机和印刷机组时就不会压出痕迹,也不会断裂。
- 宽度——速度越高,接头要在更短的瞬间承受更大的载荷,因此更宽的胶带能提供更大的粘合面积来承受这一载荷。
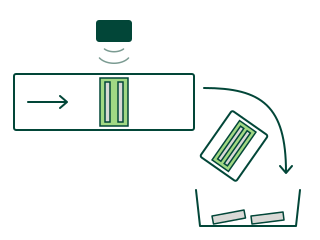
- 检测——黑色胶带或带铝箔条的胶带,可让光电传感器或金属探测器识别接头,从而自动剔除含接头的那一段,这通常是卫生用品生产线的要求。
拼接失效故障排查
- 现象
- 拼接前料卷就已散开
- 可能原因
- 固定胶贴太弱或太少;加速过猛或气流过强
- 改进措施
- 在料头附近增加固定胶贴或改用更强的胶贴;检查加速曲线
- 现象
- 压合时接头粘不上
- 可能原因
- 速度不匹配;离型膜未完全撕净;胶带未压实;料卷上有灰尘或水分;压辊压力过低
- 改进措施
- 使新卷表面速度与料带速度匹配;确认离型膜已完全撕净;用刮板压实;清洁料卷表面;检查压辊压力
- 现象
- 拼接后料带随即断裂
- 可能原因
- 固定胶贴太强无法脱开;拖尾过长或松动;边角抖动;胶带起皱;张力冲击
- 改进措施
- 改用较弱的固定胶贴或减少数量;调整切刀时机;修剪松动的边角;把胶带贴平;检查张力控制
- 现象
- 辊子上积胶
- 可能原因
- 胶带贴到料带边缘或超出边缘;胶黏剂受热软化
- 改进措施
- 胶带两端都要缩进料带边缘以内;使用耐热胶黏剂
- 现象
- 接头在高温段脱开
- 可能原因
- 胶黏剂在高温下强度下降
- 改进措施
- 改用耐热胶黏剂;温度很高的工段,再改用薄膜基材
- 现象
- 接头在辊隙处留下压痕或断裂
- 可能原因
- 接头太厚或太硬
- 改进措施
- 使用更薄的胶带,或以对接拼接代替搭接拼接
- 现象
- 传感器漏检接头
- 可能原因
- 胶带不可检测,或检测条偏离传感器的检测路径
- 改进措施
- 使用可检测胶带,并将其检测条与传感器对齐
每次拼接前的检查清单
- 料卷安装方向正确,可正常放卷
- 外层已剥除,露出洁净、无损伤的材料
- 料头已按正确形状干净裁切
- 固定胶贴已到位,强度合适
- 胶带平整无褶皱,顺着切口贴附,两端均缩进料带边缘
- 胶带已压实,无夹带空气;松动边角已修剪
- 离型膜最后撕去;接触面无任何遮盖
- 已检查速度匹配、压辊压力和切刀时机
- 如使用检测条,已与传感器对齐
找到合适的拼接解决方案
无论是哪种生产线——纸张、纸板、薄膜、箔材还是无纺布;飞速拼接、零速拼接还是手工拼接;工艺中是否涉及高温或检测——我们都有相应的拼接解决方案。告诉我们您的设备、材料和线速度,以及任何耐热或检测要求,我们的技术团队将为您推荐合适的方案。