遮蔽
电镀遮蔽
返回全部项目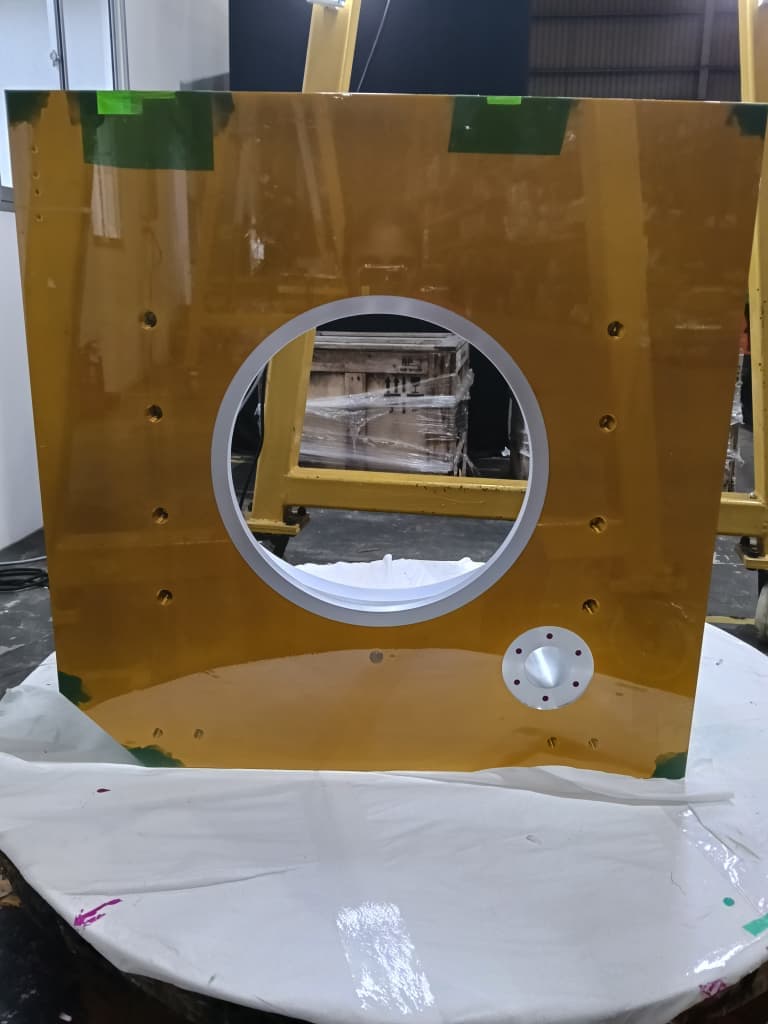
为电镀与阳极处理遮蔽金属工件:制程每一步对胶带的要求、如何按槽液选胶带,以及我们能分切、模切与供应的产品范围。
电镀制程对遮蔽的要求
电镀是用电流通过槽液,把一种金属 —— 镍、铬、锌、锡、铜、金 —— 的薄层沉积到另一种金属表面。凡是必须保持裸露的部位,就得有东西把槽液挡开,那就是遮蔽。而且遮蔽要跟着工件走完整条线,不只是电镀槽:碱性除油、酸洗或活化、电镀槽本身、多道水洗,有时后面还有钝化或烘烤。
在这一连串工序里,胶带必须同时撑过下面所有条件:
- 入槽前的碱性清洗剂与酸洗,接着是电镀槽 —— 常见的镍、铬槽液通常是酸性、pH 约 3,其他金属也可能是碱性槽
- 槽温最高约 100 °C
- 单次浸泡从数小时到二十小时以上
- 边缘要封得够紧,药水才钻不进去 —— 遮蔽总是先从边缘失效,而不是薄膜先坏
- 能贴合孔位、螺纹、圆角与阶梯面
- 事后能干净撕除,工件上不留残胶,才能直接进检验或下一道工序
胶带在哪些地方发挥作用
工件上不同的部位,需要同一种材料的不同形式:
- 平面与大面板 —— 宽幅胶带一整片贴上。每一道重叠都是药水多一个可进攻的边,所以宽度和化学耐性一样重要
- 孔、螺纹口与内孔 —— 按尺寸模切的圆片与环片,作业员不必在槽边手工裁胶带
- 边缘、圆角与阶梯面 —— 窄幅、贴合性好的规格,顺着轮廓走而不架空
- 选择性电镀与双色处理 —— 镀层与裸材交界处要一条直而利的边
- 接点与挂点 —— 小而精确的遮蔽,让导电接触点保持裸露
- 拆遮蔽 —— 一撕到底、不留残胶,工件直接进检验
按槽液选胶带
胶带能不能撑住,由两件事决定:薄膜决定温度与化学的上限,胶则决定槽液又热又湿时边缘封不封得住。一款胶带可以薄膜过关、胶却失败 —— 下面那个验证案例正是这样。
- 聚酰亚胺薄膜 + 硅胶系胶 —— 最严苛的条件:热酸、长时间浸泡、要干净撕除。这一级里一款 80 µm 的构造已在下面的应用通过量产验证,槽液条件到顶时我们指定的就是它
- PET(聚酯)薄膜 + 硅胶系胶 —— 高温遮蔽,适合烘烤、粉体涂装、条件较温和的电镀,以及遮蔽要一路进烘箱的制程
- 一般绿色 PET 电镀胶带 —— 短时间浸泡、低温槽的标准选择。多数产线本来就在用,制程不严苛时从这里开始就好
- 蚀刻与轻度化学接触用的薄膜遮蔽胶带 —— 耐稀酸稀碱,在玻璃与金属上能做出利落的边
如果现用的胶带在槽里翘边、出槽后留残胶,解法通常是往上升一级 —— 最常见的是把丙烯酸系或橡胶系的胶换成硅胶系 —— 而不是换一个同样构造的别家品牌。
我们能供应与加工的
- 按需分切,1 英寸到 29 英寸,大面板一整片遮蔽,不必多条重叠
- 孔、螺纹与接口用的模切圆片、环片与异形片,到货即可贴
- 原卷、定制长度与小量试用
- 产线试作的样品,并陪同客户走完自己的验证或 DOE
- 四个层级都有完整方案 —— 具体用哪一款,等我们知道你的槽液条件再指定,不预先开清单
证据:一个进入量产的验证案例
一家精密电镀厂原本用绿色 PET 胶带,在 pH 3、最高 100 °C、单次二十小时的槽里渗漏。换更耐热的薄膜有改善但没止住;换成硅胶系聚酰亚胺胶带才解决。它通过了客户的 DOE 实验设计,约七个月内在两座厂进入量产。完整过程 —— 制程条件、前两款胶带为什么失败、试作怎么跑 —— 写成了应用案例:精密电镀遮蔽胶带。
从三个数字开始
告诉我们你的槽液化学或 pH、槽温、停留时间。有这三个数字,我们就能说出哪种构造撑得住你的产线,并寄样品让你在自己的工件上先验证,再决定要不要换。联系我们或用 WhatsApp 找我们。
有类似的项目需求?
把挑战交给我们。我们的技术团队将帮助您确定合适的材料与加工方案。