ทุกครั้งที่เปลี่ยนม้วนคือความเสี่ยงที่แผ่นวัสดุ (web) จะขาด รอยต่อที่เปิดออกก่อนเวลา ไม่ยึดติดในจังหวะสัมผัส หรือทำให้กาวเลอะลูกกลิ้ง ล้วนทำให้คุณต้องเจอแผ่นวัสดุขาด ต้องร้อยแผ่นวัสดุใหม่ และมีของเสียกองโต ปัญหาเหล่านี้ส่วนใหญ่มีต้นเหตุมาจากการเตรียมงานเพียงไม่กี่นาทีที่ชุดคลายม้วน — ซึ่งเป็นข่าวดี เพราะการเตรียมงานคือส่วนที่คุณควบคุมได้
สามวิธีในการต่อเชื่อม
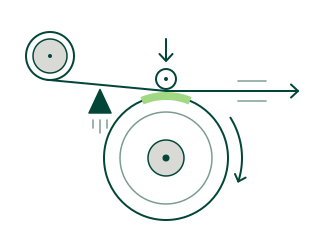
จะต่อเชื่อมด้วยวิธีใด ขึ้นอยู่กับว่าไลน์หยุดได้หรือไม่ และวิ่งเร็วแค่ไหน
- การต่อเชื่อมขณะเครื่องเดิน (flying splice) — ชุดต่อเชื่อมอัตโนมัติ (splicer) เร่งม้วนใหม่ให้ได้ความเร็วเท่าแผ่นวัสดุ แล้วต่อเข้ากับแผ่นวัสดุขณะที่ไลน์ยังวิ่งอยู่ เป็นมาตรฐานบนเครื่องพิมพ์หนังสือพิมพ์และไลน์แปรรูปกระดาษและฟิล์มความเร็วสูง รวมถึงใช้กับเครื่องพิมพ์ป้อนม้วนอื่น ๆ อีกหลายแบบ
- การต่อเชื่อมแบบความเร็วศูนย์ (zero-speed splice) — ชุดสะสมแผ่นวัสดุ (accumulator หรือ festoon) เก็บแผ่นวัสดุสำรองไว้และป้อนให้ไลน์อย่างต่อเนื่อง ขณะที่ม้วนที่ใกล้หมดหยุดหมุนชั่วครู่เพื่อทำการต่อ พบบ่อยบนเครื่องผลิตกระดาษลูกฟูกและเครื่องพิมพ์ป้อนม้วนแบบฮีทเซ็ต รวมถึงงานฟิล์ม ฟอยล์ นอนวูฟเวน และวัสดุฉลาก
- การต่อเชื่อมด้วยมือ (manual splice) — หยุดไลน์ แล้วพนักงานคุมเครื่องต่อแผ่นวัสดุทั้งสองเข้าด้วยกันด้วยมือ เป็นการต่อเชื่อมแบบซ้อนทับหรือแบบชนขอบ พบทั่วไปบนเครื่องสลิตกรอม้วน เครื่องลามิเนต และเครื่องแปรรูปขนาดเล็ก
ขั้นตอนด้านล่างอิงตามการต่อเชื่อมขณะเครื่องเดิน ซึ่งเป็นวิธีที่ต้องการคุณภาพของเทปและการเตรียมงานสูงที่สุด หลักการเดียวกัน — พื้นผิวสะอาด สัมผัสเต็มพื้นที่ ไม่มีกาวโผล่ที่ขอบแผ่นวัสดุ — ใช้ได้กับทุกวิธี
การต่อเชื่อมขณะเครื่องเดิน ทีละขั้นตอน
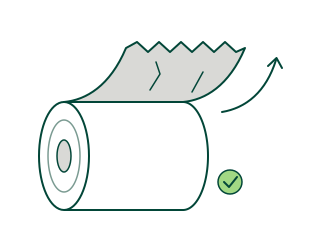
ตรวจสอบและเตรียมม้วนใหม่
ก่อนอื่นตรวจให้แน่ใจว่าติดตั้งม้วนให้คลายออกถูกทิศทาง เพื่อให้ด้านที่เตรียมไว้ไปประกบกับแผ่นวัสดุที่กำลังวิ่ง จากนั้นลอกรอบนอกของม้วนออกจนถึงวัสดุที่สะอาดและไม่เสียหาย — ไม่มีรอยบุบ รอยย่น หรือขอบยุบ พื้นผิวต้องแห้ง ไม่มีฝุ่นและเส้นใย เพราะกาวจะยึดกับสิ่งที่อยู่บนพื้นผิว ไม่ใช่กับแผ่นวัสดุที่อยู่ข้างใต้
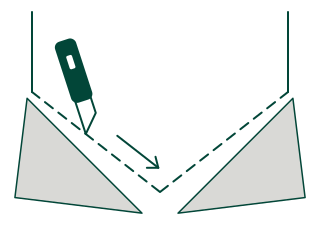
ตัดขอบนำตามรูปแบบรอยต่อ
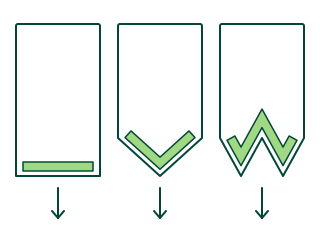
ตัดเป็นแนวตรง รูปตัว V หรือรูปตัว W ตามที่ตั้งค่าไว้ในชุดต่อเชื่อม ใช้ใบมีดคมกรีดครั้งเดียวให้ขาดเรียบ โดยกรีดออกห่างจากมืออีกข้างของคุณ ขอบที่ขรุขระหรือมีขุยจะเผยอขึ้นเมื่อวิ่งเร็วและกลายเป็นจุดเริ่มของการฉีกขาด
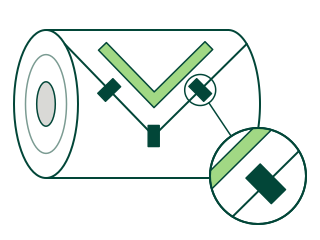
ยึดขอบนำด้วยแถบยึด
ยึดขอบนำเข้ากับชั้นวัสดุด้านล่างด้วยแถบยึด (holding tab) ชิ้นเล็ก ๆ แถบยึดต้องยึดอยู่ได้ตลอดช่วงเร่งความเร็วและกระแสลม แล้วปล่อยออกอย่างเรียบร้อยเมื่อแผ่นวัสดุที่กำลังวิ่งดึงรอยต่อ — หากอ่อนเกินไป ม้วนจะเปิดออกก่อนเวลา หากแรงเกินไป แผ่นวัสดุจะฉีกขาดแทนที่แถบยึดจะขาด หากคุณใช้เทปต่อเชื่อมที่มีแถบแยกชั้น (splittable strip) ในตัว แถบนี้จะทำหน้าที่แทนแถบยึด ให้ตรวจว่าแถบไม่เสียหาย และทำตามลำดับการติดเฉพาะของเทปนั้น
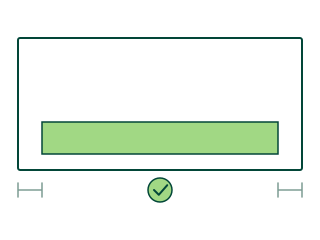
ติดเทปต่อเชื่อม โดยเว้นห่างจากขอบแผ่นวัสดุ
วางเทปให้เรียบไปตามแนวตัดของขอบนำ ไม่ให้มีรอยย่นและไม่ดึงเทปจนยืด ให้ปลายเทปอยู่ห่างเข้ามาจากขอบแผ่นวัสดุแต่ละด้าน 10–20 mm เพราะหากติดจนถึงขอบ กาวที่โผล่ออกมาจะไปติดลูกกลิ้งอิสระ (idler) และตัวนำแผ่นวัสดุ หรือทำให้รอยต่อติดกับด้านข้างของม้วน
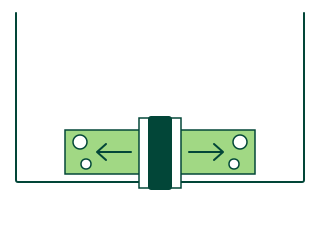
กดเทปให้แนบสนิท
รีดเทปด้วยไม้รีดหรือลูกกลิ้งมือ โดยรีดจากกึ่งกลางออกไปยังปลายเทปทั้งสองข้างเพื่อไล่อากาศที่ค้างอยู่ รอยต่อจะยึดได้เฉพาะจุดที่กาวสัมผัสเต็มที่ ฟองอากาศและมุมที่ยกขึ้นคือจุดที่รอยต่อจะเปิด ตัดแต่งหรือติดเทปทับมุมของแผ่นวัสดุที่ลอยอยู่ เพื่อไม่ให้สะบัดได้
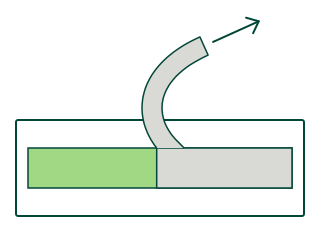
ลอกไลเนอร์เป็นขั้นตอนสุดท้าย แล้วถอยออกห่าง
ลอกไลเนอร์ (release liner) ออกเป็นขั้นตอนสุดท้ายก่อนตั้งชุดต่อเชื่อมให้พร้อมทำงาน โดยไม่ให้นิ้ว ฝุ่น หรือเส้นใยสัมผัสกาว หากคุณเสริมความแข็งแรงให้รอยต่อ อย่าให้ส่วนที่เสริมปิดทับหน้าสัมผัส — แผ่นวัสดุที่กำลังวิ่งจะยึดติดได้เฉพาะกับกาวที่สัมผัสจริงเท่านั้น เมื่อม้วนเริ่มหมุน ให้อยู่ห่างจากม้วนและแขนต่อเชื่อม (pasting arm)
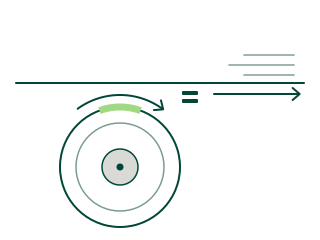
ตรวจสอบว่าความเร็วตรงกัน
ตรวจให้แน่ใจว่าชุดต่อเชื่อมเร่งม้วนใหม่จนได้ความเร็วเท่าแผ่นวัสดุที่กำลังวิ่งก่อนที่ทั้งสองจะสัมผัสกัน ความเร็วที่ต่างกันแม้เพียงเล็กน้อยจะกลายเป็นแรงตึงกระชากในจังหวะที่ต่อ — ซึ่งเป็นสาเหตุที่พบบ่อยที่ทำให้รอยต่อฉีกขาดหรือไม่ยึดติดเลย สำหรับชุดต่อเชื่อมที่ตั้งความเร็วจากค่าเส้นผ่านศูนย์กลางม้วนที่วัดได้ ให้ตรวจค่าที่วัดได้นั้นก่อน เพราะค่าเส้นผ่านศูนย์กลางที่ผิดมักเป็นต้นเหตุที่ทำให้ความเร็วไม่ตรงกัน
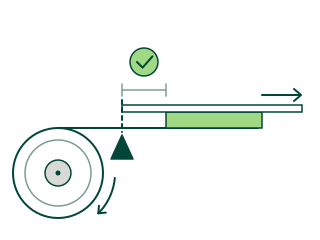
ตรวจหางและบันทึกผล
หลังการต่อเชื่อม ให้ดูที่หาง (tail) — ปลายที่ถูกตัดของแผ่นวัสดุที่กำลังวิ่งซึ่งค้างอยู่หลังรอยต่อ หางควรยาวเท่ากันทุกครั้งที่ต่อ และยาวใกล้เคียงกับระยะเส้นทางแผ่นวัสดุระหว่างจุดสัมผัสกับมีดตัด หากสั้นกว่านั้นมาก แสดงว่ามีดตัดทำงานก่อนที่กาวจะยึดติด หากยาวกว่านั้นมาก จะเหลือชายที่อาจพับกลับและพันลูกกลิ้ง หากมีดตัดไม่ขาด แผ่นวัสดุเดิมจะถูกลากเข้าไปในไลน์ บันทึกรอยต่อที่ล้มเหลวทุกครั้งพร้อมข้อมูลม้วน เทป และความเร็วไลน์ — แล้วคุณจะเห็นรูปแบบของปัญหาได้อย่างรวดเร็ว
เมื่อไลน์หยุด: การต่อเชื่อมด้วยมือ
บนเครื่องที่ไม่มีชุดต่อเชื่อมอัตโนมัติ พนักงานคุมเครื่องจะต่อแผ่นวัสดุเดิมกับแผ่นวัสดุใหม่ด้วยมือ — โดยหยุดไลน์และล็อกระบบขับเคลื่อน (lockout) ไว้ เพื่อไม่ให้ลูกกลิ้งใดหมุนได้ขณะที่มือยังอยู่ที่แผ่นวัสดุ รอยต่อพื้นฐานมีสองแบบ
- การต่อเชื่อมแบบซ้อนทับ (overlap หรือ lap splice) — แผ่นวัสดุใหม่ซ้อนทับแผ่นวัสดุเดิมเป็นระยะสั้น ๆ โดยมีเทปต่อเชื่อมสองหน้าอยู่ระหว่างกัน และในจุดที่ขอบอาจเกี่ยวติด ให้ติดเทปหน้าเดียวทับขอบนั้นอีกแถบหนึ่ง ทำได้เร็วและแข็งแรง แต่จะเกิดรอยนูนที่หนาเป็นสองเท่า ซึ่งต้องวิ่งผ่านทุกนิปและทุกลูกกลิ้ง
- การต่อเชื่อมแบบชนขอบ (butt splice) — ตัดปลายทั้งสองให้ตั้งฉากแล้วนำขอบมาชนกัน จากนั้นต่อด้วยเทปต่อเชื่อมหน้าเดียวคร่อมแนวรอยต่อ ซึ่งมักติดทั้งสองหน้า แผ่นวัสดุไม่ซ้อนทับกัน รอยต่อจึงเพิ่มความหนาเพียงเท่าความหนาของเทป — นี่คือเหตุผลที่นิยมใช้กับฟิล์ม ฉลาก และงานพิมพ์ ที่รอยต่อต้องผ่านช่องแคบหรือต้องพิมพ์ทับได้
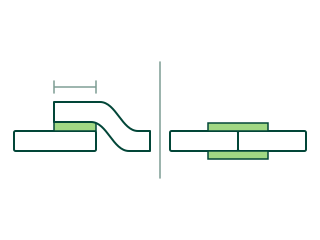
ไม่ว่าจะเป็นรอยต่อแบบใด ให้ตัดปลายทั้งสองให้ตั้งฉากและเรียบ จัดแนวแผ่นวัสดุให้ตรงกันก่อนติดเทป กดเทปให้แนบตลอดความยาว และตัดเทปส่วนที่ยื่นเกินขอบแผ่นวัสดุออก
การเลือกเทปต่อเชื่อมที่เหมาะสม
การเตรียมงานที่ดีที่สุดก็ช่วยไม่ได้หากเทปไม่เหมาะกับงาน ให้กำหนดสเปกเทปตามประเด็นต่อไปนี้:
- วัสดุ — กระดาษ กระดาษแข็ง ฟิล์ม ฟอยล์ หรือนอนวูฟเวน พลังงานพื้นผิว ความพรุน และสารเคลือบ ล้วนมีผลต่อว่ากาวจะจับยึดได้เร็วเพียงใด
- แบ็คกิ้ง — แบ็คกิ้งทิชชูและนอนวูฟเวนบางและแนบตามผิวได้ดี แบ็คกิ้งฟิล์ม PET เพิ่มความแข็งแรง ความทนความร้อน และเสถียรภาพด้านมิติ สำหรับงานฟิล์มและแรงตึงแผ่นวัสดุสูง
- กาว — ต้องมีแรงยึดเกาะเริ่มต้น (tack) ที่จับติดได้ทันทีในเสี้ยววินาทีที่ความเร็วสูง และมีความต้านแรงเฉือนเพื่อยึดอยู่ได้ภายใต้แรงตึงแผ่นวัสดุ ในโรงงานกระดาษ เทปที่ตีเยื่อกลับได้ทั้งหมด (ทั้งแบ็คกิ้งและกาว) ช่วยให้นำของเสียที่มีรอยต่อกลับเข้าเครื่องตีเยื่อ (pulper) ได้
- อุณหภูมิ — รอยต่อที่ต้องวิ่งผ่านชุดอบแห้ง คาเลนเดอร์ หรือลูกกลิ้งลามิเนต ต้องใช้กาวที่ไม่อ่อนตัวหรือไหลเยิ้มเมื่อโดนความร้อน
- ความหนา — รอยต่อที่บางกว่าจะผ่านนิป คาเลนเดอร์ และชุดพิมพ์ได้โดยไม่ทิ้งรอยหรือขาด
- ความกว้าง — ความเร็วที่สูงขึ้นทำให้รอยต่อรับแรงมากขึ้นในช่วงเวลาที่สั้นลง เทปที่กว้างกว่าจึงให้พื้นที่ยึดติดมากขึ้นในการรับแรงนั้น
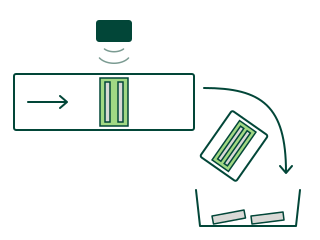
- การตรวจจับ — เทปสีดำหรือเทปที่มีแถบฟอยล์อะลูมิเนียม ช่วยให้เซนเซอร์แบบออปติคัลหรือเครื่องตรวจจับโลหะตรวจพบรอยต่อ เพื่อคัดช่วงที่มีรอยต่อทิ้งโดยอัตโนมัติ ตามที่ไลน์ผลิตสินค้าอนามัยมักกำหนด
การแก้ปัญหาเมื่อรอยต่อล้มเหลว
- อาการที่พบ
- ม้วนเปิดออกก่อนการต่อเชื่อม
- สาเหตุที่เป็นไปได้
- แถบยึดอ่อนเกินไปหรือน้อยเกินไป, การเร่งความเร็วรุนแรง หรือกระแสลมแรง
- วิธีแก้ไข
- เพิ่มจำนวนแถบยึดหรือใช้แถบยึดที่แรงขึ้นบริเวณใกล้ขอบนำ, ตรวจสอบอัตราเร่ง (acceleration ramp)
- อาการที่พบ
- รอยต่อไม่ยึดติดในจังหวะสัมผัส
- สาเหตุที่เป็นไปได้
- ความเร็วไม่ตรงกัน, ลอกไลเนอร์ออกไม่หมด, กดรีดเทปไม่แนบ, มีฝุ่นหรือความชื้นบนม้วน, แรงกดสัมผัสต่ำเกินไป
- วิธีแก้ไข
- ปรับความเร็วผิวของม้วนใหม่ให้ตรงกับความเร็วแผ่นวัสดุ, ตรวจว่าลอกไลเนอร์ออกหมดแล้ว, กดรีดด้วยไม้รีด, ทำความสะอาดผิวม้วน, ตรวจแรงกดของลูกกลิ้งกด
- อาการที่พบ
- แผ่นวัสดุขาดทันทีหลังการต่อเชื่อม
- สาเหตุที่เป็นไปได้
- แถบยึดแรงเกินไปจนปล่อยไม่ออก, หางยาวเกินไปหรือลอยไม่แนบ, มุมลอยสะบัด, เทปมีรอยย่น, แรงตึงกระชาก
- วิธีแก้ไข
- ใช้แถบยึดที่อ่อนลงหรือลดจำนวนลง, ปรับจังหวะมีดตัด, ตัดแต่งมุมที่ลอย, ติดเทปให้เรียบ, ตรวจสอบระบบควบคุมแรงตึง
- อาการที่พบ
- กาวสะสมบนลูกกลิ้ง
- สาเหตุที่เป็นไปได้
- ติดเทปจนถึงขอบแผ่นวัสดุหรือยื่นเกินขอบ, กาวอ่อนตัวเมื่อโดนความร้อน
- วิธีแก้ไข
- ติดเทปให้เว้นเข้ามาจากขอบแผ่นวัสดุทั้งสองด้าน, ใช้กาวทนความร้อน
- อาการที่พบ
- รอยต่อหลุดในช่วงที่มีความร้อน
- สาเหตุที่เป็นไปได้
- กาวสูญเสียความแข็งแรงที่อุณหภูมิสูง
- วิธีแก้ไข
- เปลี่ยนไปใช้กาวทนความร้อน และสำหรับช่วงที่ร้อนมาก ให้ใช้แบ็คกิ้งฟิล์มด้วย
- อาการที่พบ
- รอยต่อทำให้เกิดรอยหรือขาดที่นิป
- สาเหตุที่เป็นไปได้
- รอยต่อหนาเกินไปหรือแข็งเกินไป
- วิธีแก้ไข
- ใช้เทปที่บางกว่า หรือใช้การต่อเชื่อมแบบชนขอบแทนแบบซ้อนทับ
- อาการที่พบ
- เซนเซอร์ตรวจไม่พบรอยต่อ
- สาเหตุที่เป็นไปได้
- เทปไม่ใช่ชนิดที่ตรวจจับได้ หรือแถบตรวจจับวิ่งอยู่นอกแนวตรวจของเซนเซอร์
- วิธีแก้ไข
- ใช้เทปที่ตรวจจับได้ และจัดแถบตรวจจับให้ตรงแนวเซนเซอร์
รายการตรวจสอบก่อนการต่อเชื่อมทุกครั้ง
- ติดตั้งม้วนให้คลายออกถูกทิศทาง
- ลอกรอบนอกของม้วนออกจนถึงวัสดุที่สะอาดและไม่เสียหาย
- ตัดขอบนำเรียบร้อยตามรูปแบบที่ถูกต้อง
- แถบยึดติดอยู่ในตำแหน่ง และมีแรงยึดที่เหมาะสม
- เทปเรียบ ไม่มีรอยย่น ไปตามแนวตัด และเว้นเข้ามาจากขอบแผ่นวัสดุทั้งสองด้าน
- กดรีดเทปแล้ว ไม่มีอากาศค้าง ตัดแต่งมุมที่ลอยแล้ว
- ลอกไลเนอร์เป็นขั้นตอนสุดท้าย ไม่มีสิ่งใดปิดทับหน้าสัมผัส
- ตรวจสอบความเร็วว่าตรงกัน รวมถึงแรงกดสัมผัสและจังหวะมีดตัดแล้ว
- แถบตรวจจับอยู่ตรงแนวเซนเซอร์ ในกรณีที่ใช้
ค้นหาโซลูชันการต่อเชื่อมที่เหมาะสม
ไม่ว่าไลน์ของคุณจะเป็นกระดาษ กระดาษแข็ง ฟิล์ม ฟอยล์ หรือนอนวูฟเวน ใช้การต่อเชื่อมขณะเครื่องเดิน แบบความเร็วศูนย์ หรือด้วยมือ และมีความร้อนหรือการตรวจจับรอยต่ออยู่ในกระบวนการหรือไม่ — เรามีโซลูชันการต่อเชื่อมสำหรับงานนั้น บอกเราถึงเครื่องจักร วัสดุ และความเร็วไลน์ของคุณ รวมถึงข้อกำหนดด้านความร้อนหรือการตรวจจับ แล้วทีมเทคนิคของเราจะแนะนำโซลูชันที่เหมาะสม