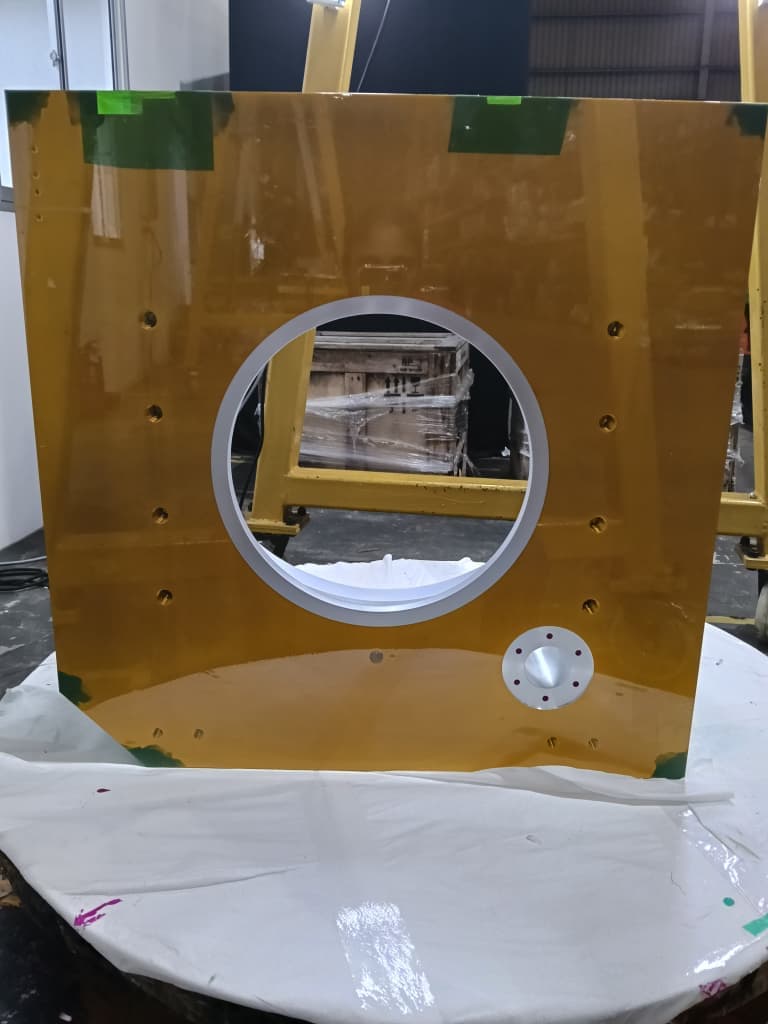
Sebuah operasi penyaduran elektrik persis datang kepada kami dengan masalah penopengan. Mereka menyadur komponen logam untuk peralatan semikonduktor, dan pita yang menahan kawasan bukan-saduran bocor di dalam tangki — saduran meresap ke tempat yang tidak sepatutnya. Inilah keperluan sebenar proses itu, dan bagaimana kami bergerak daripada pita yang gagal kepada pita yang lulus kelayakan. Identiti pelanggan dan kod produk dirahsiakan; butiran proses itulah yang penting di sini.
Masalah di barisan pengeluaran
Mereka menopengi komponen dengan pita poliester hijau — jenis yang berfungsi baik untuk salutan serbuk dan cat. Di dalam tangki penyaduran ia tidak bertahan. Larutan meresap di bawah tepi, logam termendap pada permukaan yang sepatutnya kekal kosong, dan setiap komponen terjejas kembali untuk dilucutkan dan dikerjakan semula. Kegagalan penopengan sebegini mahal dua kali: sekali pada komponen yang rosak, dan sekali lagi pada masa barisan yang habis untuk mengulanginya.
Apa yang proses ini benar-benar tuntut
Penyaduran elektrik meletakkan lapisan nipis satu logam — nikel, krom, zink — pada permukaan logam lain secara elektrokimia. Satu-satunya tugas pita ialah menghalang lapisan itu daripada kawasan yang mesti kekal kosong. Untuk itu, pita mesti bertahan di dalam tangki:
- Tangki berasid pada kira-kira pH 3
- Suhu sehingga 100 °C
- Rendaman daripada beberapa jam hingga melebihi 20 jam dalam satu larian
- Penanggalan bersih selepas itu, tanpa sisa pelekat pada komponen
- Kedapan tepi yang cukup baik supaya tiada apa yang meresap ke bawah
Dua perkara terakhir itulah yang membezakan penopengan penyaduran daripada kerja penopengan lain. Sesebuah pita boleh tahan kimia namun tetap gagal, kerana kegagalan bermula di tepi, bukan di tengah filem.
Sebab pita pertama gagal
Pita lindung poliester dibina untuk pertarungan berbeza — pendedahan haba singkat, keadaan kering, semburan berlebihan. Rendam ia dalam asid suam selama dua puluh jam dan pelekat di tepi potongan akan melembut dan hilang cengkaman sebelum filem itu sendiri mengalah. Sebaik larutan menemui celah itu, ia merebak, dan penopengan pun gagal. Bertukar kepada filem yang lebih tahan haba membantu, tetapi kebocoran berterusan: pembawa bukan lagi hadnya, pelekat yang jadi hadnya.
Pita yang akhirnya lulus
Yang akhirnya lulus kelayakan ialah pita filem poliimida (PI) dengan pelekat silikon:
- Pembawa filem poliimida — stabil dari segi dimensi dan lengai secara kimia pada suhu penyaduran
- Pelekat silikon — mengekalkan cengkaman dalam keadaan panas dan basah, di mana sistem akrilik dan getah melepaskan
- Ketebalan keseluruhan 80 µm — cukup nipis untuk mengikut bentuk lubang dan lengkungan, cukup tebal untuk menutup tepi
- Dibelah mengikut lebar atas permintaan, dari 1 inci hingga 29 inci, supaya panel besar ditopengi dalam satu kepingan dan bukan jalur bertindih
Julat lebar itu lebih penting daripada yang disangka. Setiap pertindihan pada pelindung ialah satu lagi tepi untuk larutan menyerang, jadi keupayaan menutup panel dengan satu kepingan lebar menghapuskan titik kegagalan, bukan sekadar menjimatkan masa.
Bagaimana kelayakan dijalankan
Lebih kurang tujuh bulan dari pertanyaan pertama hingga pesanan pengeluaran berskala, mengikut langkah yang disengajakan:
- Bulan 1 — Pertanyaan pertama, untuk pita lindung hijau. Percubaan gagal: bocor.
- Bulan 1 — Alternatif dicadangkan dengan filem lebih tahan haba. Prestasi bertambah baik, kebocoran kekal.
- Bulan 2 — Sampel pita poliimida berpelekat silikon dihantar. Percubaan lulus dengan penopengan memuaskan. Sebut harga dikemukakan dan diterima.
- Bulan 3 — Pesanan percubaan dibuat untuk Design of Experiments (DOE) rasmi.
- Bulan 4 — DOE lulus.
- Bulan 6 — Pesanan pengeluaran pertama dibuat dan dihantar, menukar pembangunan kepada perniagaan.
- Bulan 7–8 — Diperkenalkan di kilang kedua pelanggan, DOE lulus di sana juga, dan pesanan meningkat.
Tiada apa di sini yang pantas, dan memang tidak sepatutnya. Pita lindung yang gagal di dalam tangki hanya ditemui pada komponen siap, jadi pelanggan memang betul menjalankan DOE penuh sebelum menyerahkan satu barisan kepadanya.
Apa yang berubah di barisan
- Kurang kecacatan penopengan — saduran kekal di tempat sepatutnya
- Hasil penyaduran lebih tinggi, kerana kurang komponen dikembalikan
- Kurang kerja ulang dan pelucutan, dan kurang pembersihan sisa
- Proses lebih stabil dan lebih boleh diramal dari larian ke larian
- Operator kurang masa menampal dan melapis tepi dua kali
Apa yang sebenarnya menjayakannya
Pita itu penting, tetapi cara percubaan dijalankan sama pentingnya:
- Sampel keluar cepat, supaya barisan tidak pernah menunggu kami untuk menguji satu idea
- Memahami proses sebenar — kimia tangki, suhu dan masa rendaman — sebelum mengesyorkan apa-apa
- Memilih berdasarkan mod kegagalan, bukan lembaran data: kegagalan kedua ialah masalah pelekat, bukan masalah filem
- Mengikuti setiap percubaan rapat, bukan menunggu keputusan
- Menjawab pantas apabila sesuatu tidak berjaya, termasuk apabila jawapannya ialah cadangan pertama kami yang silap
Adakah proses anda seperti ini?
Jika anda menopengi komponen untuk penyaduran elektrik, penganodan atau mana-mana proses rendaman panjang dan pita semasa anda terangkat, bocor atau meninggalkan sisa, perbualan yang berguna bermula dengan kimia tangki, suhu dan masa rendaman anda — bukan dengan kod produk. Hantar tiga nombor itu kepada kami dan kami akan beritahu apa yang sepatutnya bertahan, serta hantar sampel untuk membuktikannya.