精密めっきを行う現場から、マスキングの相談をいただきました。半導体装置向けの金属部品をめっきしており、非めっき部を保護するテープが槽内で漏れ、めっきが本来かかってはいけない面まで回り込んでいました。本稿では、この工程が実際に求めていた条件と、失敗するテープから採用に至るまでの経緯をまとめます。顧客名と製品型番は伏せています。重要なのは工程の中身です。
現場で起きていたこと
当初は緑色のポリエステル系マスキングテープを使用していました。粉体塗装や塗装には十分な性能を持つ種類です。しかしめっき槽では保たず、薬液が端部から潜り込み、裸のままであるべき面に金属が析出し、該当部品はすべて剥離と再作業に回されていました。この種のマスキング不良は二重に高くつきます。廃棄または再加工される部品そのものと、それをやり直すために消えるライン時間です。
工程が実際に求める条件
電気めっきは、電気化学的に一方の金属表面へ別の金属 — ニッケル、クロム、亜鉛 — の薄層を析出させる工程です。テープの役割はただ一つ、その層を裸のままであるべき領域に付けさせないこと。そのためにテープは槽の中で耐えなければなりません。
- pH 3 前後の酸性浴
- 最高 100 °C に達する温度
- 1 回の処理で数時間から 20 時間超に及ぶ浸漬
- 処理後はきれいに剥離でき、部品に糊残りがないこと
- 薬液が潜り込まないだけの端部シール性
最後の二つが、めっきマスキングを他のマスキング作業と分ける点です。耐薬品性があっても失敗するテープはあります。破綻はフィルムの中央ではなく、端から始まるからです。
最初のテープが失敗した理由
ポリエステル系マスキングテープは別の戦いのために作られています — 短時間の加熱、乾いた環境、機械的なオーバースプレー。温かい酸に 20 時間浸せば、フィルムより先に切断端の粘着剤が軟化し保持力を失います。薬液がその隙間を見つければ一気に広がり、マスキングは終わりです。より耐熱性の高いフィルムへの変更は改善をもたらしましたが、漏れは残りました。律速はもはや基材ではなく、粘着剤だったのです。
採用に至ったテープ
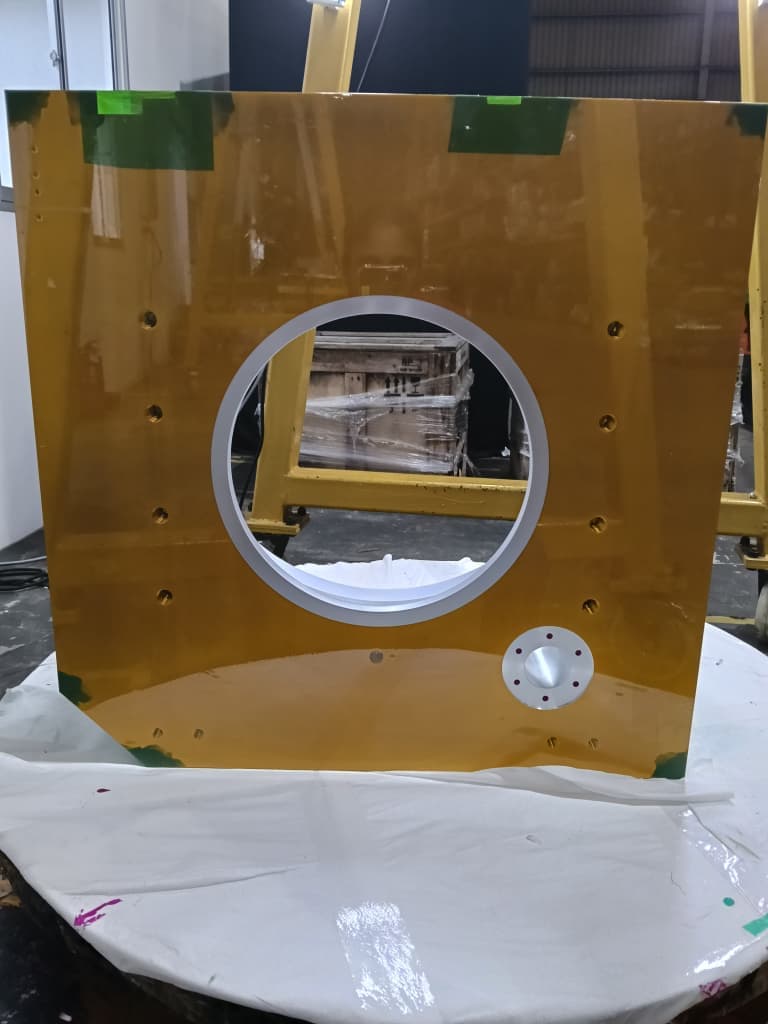
最終的に合格したのは、シリコーン粘着のポリイミド(PI)フィルムテープでした。
- ポリイミドフィルム基材 — めっき温度域で寸法安定かつ化学的に不活性
- シリコーン粘着剤 — アクリル系やゴム系が離れる高温・湿潤下でも保持力を維持
- 総厚 80 µm — 穴やR部に追従できる薄さと、端部を封じる厚さの両立
- 1 インチから 29 インチまで、必要な幅にスリット対応。大型パネルを重ね貼りではなく一枚で覆える
この幅の自由度は見た目以上に効きます。マスキング面の重なりは、薬液にとって攻撃できる端が一つ増えることを意味します。一枚の広幅で覆えることは、時間の節約以上に破綻点そのものを消しています。
採用までの進め方
初回問い合わせから量産スケールの受注まで約 7 か月、意図的に段階を踏みました。
- 1 か月目 — 緑色マスキングテープの初回問い合わせ。トライアルは漏れにより不合格。
- 1 か月目 — より耐熱性の高いフィルムで代替案を提示。性能は改善するも漏れは残存。
- 2 か月目 — シリコーン粘着ポリイミドテープをサンプル提供。トライアル合格、マスキング性能は良好。見積提出、価格了承。
- 3 か月目 — 正式な DOE(実験計画)のためトライアル発注。
- 4 か月目 — DOE 合格。
- 6 か月目 — 初回量産発注と納入。開発案件が正式に取引へ。
- 7〜8 か月目 — 顧客の第二工場へ展開、こちらでも DOE 合格し、受注が拡大。
どの段階も速くはありませんし、速くあるべきでもありません。めっき槽で失敗するマスキングテープは完成部品になって初めて発覚します。ラインに正式採用する前に完全な DOE を走らせた顧客の判断は正しいものでした。
ラインで何が変わったか
- マスキング不良の減少 — めっきが付くべき場所にとどまる
- 戻り部品が減り、めっき歩留まりが向上
- 再作業と剥離が減り、糊残りの清掃も減少
- ロット間のばらつきが減り、工程が安定・予測可能に
- 作業者が端部の貼り足しや二重貼りに費やす時間が減少
成功を決めた要因
テープそのものも重要でしたが、トライアルの進め方も同じだけ重要でした。
- サンプルを速く出す — 検証のために現場を待たせない
- 推奨の前に実工程を理解する — 浴の化学、温度、浸漬時間
- データシートではなく failure mode で選ぶ — 二度目の失敗はフィルムではなく粘着剤の問題だった
- 結論を待つのではなく、各トライアルに密着する
- うまくいかないときは速やかに応答する — 最初の提案が誤りだったと認める場合も含めて
御社の工程も同じでしょうか
電気めっき、陽極酸化、その他の長時間浸漬工程でマスキングを行っていて、現在のテープが浮く・漏れる・糊が残るのであれば、有益な議論は製品型番からではなく、浴の化学・温度・浸漬時間の三つから始まります。その三つの数値をお知らせください。何が耐えるはずかをお伝えし、サンプルで実証します。