ロール交換は、そのたびにウェブが途切れるリスクを伴います。早期に開いてしまう、接触時に接合しない、ローラーに粘着剤を付けてしまう — こうしたスプライスは、ウェブ切れと再通紙、そして大量のロスにつながります。不具合の多くは、巻出しスタンドでのわずか数分の準備に原因があります。裏を返せば、これは朗報です。準備こそ、現場で管理できる部分だからです。
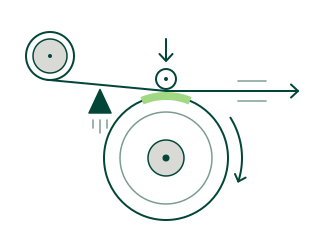
スプライスの3つの方式
どの方式でスプライスするかは、ラインを停止できるかどうかと、ライン速度によって決まります。
- フライングスプライス — 新ロールをウェブ速度まで加速し、自動スプライサーで走行中に接合します。新聞輪転機や、紙・フィルムの高速加工ラインでは標準的な方式で、その他の多くの輪転機でも使われています。
- ゼロスピードスプライス — アキュムレーター(フェストゥーン)にウェブを蓄えておき、旧ロールを短時間停止して接合する間も、ラインへの供給を続けます。コルゲーターやヒートセット輪転機のほか、フィルム、箔、不織布、ラベルストックで一般的です。
- 手動スプライス — ラインを停止し、オペレーターが手作業でウェブ同士を重ねスプライスまたは突き合わせスプライスで接合します。スリッターリワインダー、ラミネーター、小型の加工機で一般的です。
以下では、テープにも準備にも最も厳しい条件が求められるフライングスプライスを例に、手順を説明します。清浄な表面、全面での密着、ウェブ端で粘着剤を露出させないこと — この原則はどの方式にも共通です。
フライングスプライスの手順
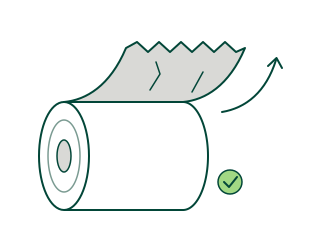
新ロールを点検し、準備する
まず、準備した面が走行ウェブと合わさるよう、ロールが正しい巻出し方向で装着されていることを確認します。次に外周の巻きを剥ぎ取り、打痕、しわ、端部のつぶれのない、清浄で傷みのない層を出します。表面は乾燥し、ほこりや繊維が付いていない状態でなければなりません。粘着剤が接着するのは表面に載っているものであり、その下のウェブではないからです。
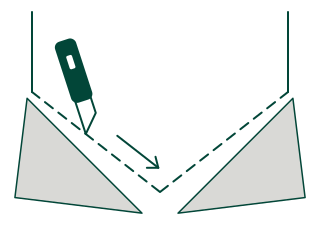
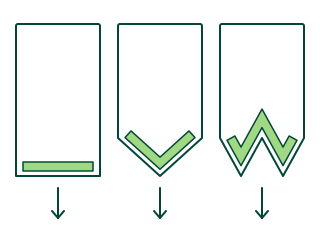
先端をスプライスパターンどおりにカットする
スプライサーの設定に合わせて、直線、V字、W字のいずれかにカットします。鋭い刃を使い、もう一方の手から離れる方向へ、一度できれいに引き切ってください。切り口がギザギザだったりほつれていたりすると、高速で浮き上がり、裂けの起点になります。
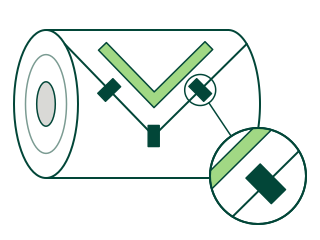
仮止めタブで先端を固定する
小さな仮止めタブで、先端をその下の層に固定します。仮止めタブには、加速と風圧に耐えて保持し、走行ウェブがスプライスを引いた時点できれいに外れることが求められます。弱すぎるとロールが早期に開き、強すぎるとタブではなくウェブのほうが切れます。スプリットストリップ(分割式ストリップ)を内蔵したスプライシングテープを使う場合は、そのスプリットストリップが仮止めタブの代わりになります。スプリットストリップに損傷がないことを確認し、そのテープ固有の貼付手順に従ってください。
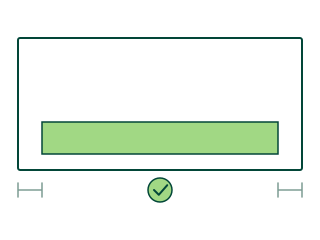
ウェブ端の手前で止めてスプライシングテープを貼る
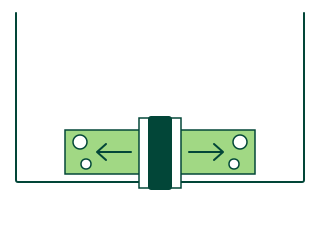
テープはカットに沿って先端に平らに貼り、しわを作らず、引き伸ばさないようにします。テープの両端は、それぞれウェブ端から 10〜20 mm 内側で止めます。ウェブ端ぎりぎりまで貼ると、露出した粘着剤がアイドラーやガイドに付着したり、スプライスをロールの側面に貼り付けてしまったりします。
しっかり圧着する
スキージまたはハンドローラーで、テープの中央から両端へ向かってこするように圧着し、噛み込んだ空気を押し出します。スプライスが効くのは、粘着剤が完全に密着している部分だけです。気泡や浮いた角があると、そこから開きます。ウェブの角が浮いていれば、はためかないよう切り落とすか、テープで押さえてください。
剥離ライナーは最後に剥がし、ロールから離れる
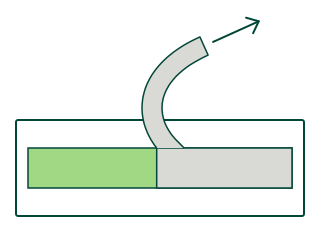
剥離ライナーは、スプライサーを待機状態にする直前の最後の工程で剥がし、粘着剤に指やほこり、繊維が触れないようにします。接合部を補強する場合は、補強材が接触面にかからないようにしてください。走行ウェブが接着できるのは、実際に触れた粘着剤だけです。ロールが回転し始めたら、ロールと圧着アームから離れてください。
速度同調を確認する
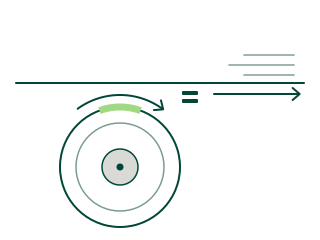
新ロールと走行ウェブが接触する前に、スプライサーが新ロールを走行ウェブの速度まで加速させていることを確認します。速度差があると、スプライスの瞬間に張力スパイク(張力の急上昇)となって現れます。これは、スプライスが裂ける、あるいはまったく接合しない原因としてよくあるものです。測定したロール径から速度を設定するスプライサーでは、まずその測定値を確認してください。速度不一致の原因として多いのは、ロール径の誤りです。
テールを点検し、結果を記録する
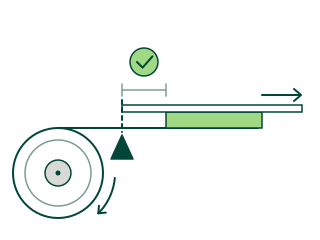
スプライス後はテールを確認します。テールとは、接合部の後方に残る、切断された走行ウェブの端です。テールは毎回同じ長さで、接触点からナイフまでのウェブ経路の長さに近いのが正常です。大幅に短い場合は、接着が成立する前にナイフが作動したことを意味します。大幅に長いと、めくれ返ってローラーに巻き付くおそれのあるフラップが残ります。切断し損なうと、旧ロールのウェブがラインに引き込まれます。失敗したスプライスは、ロール、テープ、ライン速度とともにすべて記録してください。傾向はすぐに見えてきます。
ラインを止める場合:手動スプライス
自動スプライサーのない機械では、オペレーターが旧ウェブと新ウェブを手作業で接合します。その際はラインを停止し、駆動系をロックアウトして、ウェブで作業している間にどのローラーも回転しないようにします。基本となる接合方法は2つです。
- 重ねスプライス(ラップスプライス) — 新ウェブを旧ウェブに短く重ね、間に両面スプライシングテープを挟みます。端が引っかかるおそれのある箇所には、その上から片面テープを1本貼ります。手早く作れて強度も高い反面、厚みが2倍になる段差ができ、それがすべてのニップとローラーを通過しなければなりません。
- 突き合わせスプライス — 両端を直角にカットして端同士を突き合わせ、継ぎ目をまたぐように片面スプライシングテープで接合します。多くの場合、表裏両面に貼ります。ウェブが重ならないため、接合部で増えるのはテープの厚みだけです。そのため、スプライスが狭いギャップを通過したり、スプライスの上に印刷したりするフィルム、ラベル、印刷用途で好まれます。
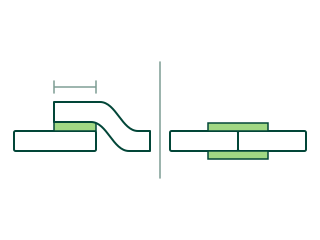
どちらの接合方法でも、両端を直角かつきれいにカットし、テープを貼る前にウェブ同士の位置を合わせ、テープを全長にわたって圧着し、ウェブ端からはみ出したテープは切り落としてください。
適切なスプライシングテープの選び方
どれほど準備を尽くしても、用途に合わないテープを補うことはできません。テープの仕様は、次の観点で決めてください。
- 素材 — 紙、板紙、フィルム、箔、不織布。表面エネルギー、多孔性、コーティングは、いずれも粘着剤が食いつく速さを左右します。
- キャリア(裏材) — ティッシュや不織布のキャリアは薄く、追従性に優れます。PETフィルムキャリアは強度、耐熱性、寸法安定性を高めるため、フィルムや高いウェブ張力に適しています。
- 粘着剤 — 高速下でも一瞬で接着できる初期タックと、ウェブ張力に耐えて保持するせん断強度が必要です。製紙工場では、キャリアと粘着剤の両方が完全に再離解するテープを使えば、スプライス部の損紙をパルパーに戻せます。
- 温度 — ドライヤー、カレンダー、ラミネートローラーを通過するスプライスには、熱で軟化したりはみ出したりしない粘着剤が必要です。
- 厚み — スプライスが薄いほど、跡を付けたり破断したりせずに、ニップ、カレンダー、印刷ユニットを通過できます。
- 幅 — 速度が高いほど、接合部にはより短い時間でより大きな負荷がかかります。幅の広いテープなら接着面積が増え、その負荷を受け止められます。
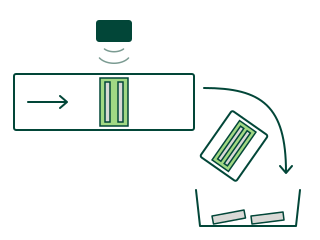
- 検知 — 黒色のテープやアルミ箔ストリップ入りのテープを使えば、光学センサーや金属検出器でスプライスを検知し、スプライスを含む区間を自動で排出できます。衛生用品ラインでは通常、これが求められます。
スプライス不良のトラブルシューティング
- 現象
- スプライス前にロールが開く
- 考えられる原因
- 仮止めタブが弱すぎる・少なすぎる/急加速、強い風圧
- 対策
- 先端付近の仮止めタブを追加・強化/加速カーブを確認
- 現象
- 接触時にスプライスが接合しない
- 考えられる原因
- 速度の不一致/剥離ライナーの剥がし残し/テープの圧着不足/ロール上のほこり・水分/接触圧の不足
- 対策
- 新ロールの周速をウェブ速度に合わせる/剥離ライナーが完全に剥がれているか確認/スキージで圧着/ロール表面を清掃/コンタクトローラーの接触圧を確認
- 現象
- スプライス直後にウェブが切れる
- 考えられる原因
- 仮止めタブが強すぎて外れない/テールが長すぎる・緩んでいる/角のはためき/テープのしわ/張力スパイク
- 対策
- より弱い仮止めタブを使うか数を減らす/ナイフのタイミングを調整/浮いた角を切り落とす/テープを平らに貼る/張力制御を確認
- 現象
- ローラーに粘着剤が堆積する
- 考えられる原因
- テープがウェブ端まで達している、またははみ出している/熱による粘着剤の軟化
- 対策
- テープを左右両方のウェブ端より内側に収める/耐熱性粘着剤を使用
- 現象
- 高温区間でスプライスが外れる
- 考えられる原因
- 高温で粘着剤の強度が低下
- 対策
- 耐熱性粘着剤に切り替え、特に高温の区間ではフィルムキャリアも採用
- 現象
- ニップでスプライスが跡を付ける、または破断する
- 考えられる原因
- スプライスが厚すぎる、または硬すぎる
- 対策
- より薄いテープを使う、または重ねスプライスではなく突き合わせスプライスにする
- 現象
- センサーがスプライスを検知しない
- 考えられる原因
- テープが検知に対応していない、または検知ストリップがセンサーの検知範囲外を通っている
- 対策
- 検知対応テープを使い、その検知ストリップをセンサーに位置合わせする
スプライスのたびに確認するチェックリスト
- ロールが正しい巻出し方向で装着されている
- 外周の巻きを、清浄で傷みのない層まで除去済み
- 先端を正しいパターンにきれいにカット済み
- 仮止めタブが適切な強度で所定の位置にある
- テープが平らでしわがなく、カットに沿い、左右両方のウェブ端より内側に収まっている
- テープが空気を噛まずに圧着されている/浮いた角を切り落とし済み
- 剥離ライナーを最後に除去済み/接触面を覆うものがない
- 速度同調、接触圧、ナイフのタイミングを確認済み
- 検知ストリップを使う場合は、センサーに位置合わせ済み
最適なスプライシングソリューションを見つける
紙、板紙、フィルム、箔、不織布のどの素材でも、フライングスプライス、ゼロスピードスプライス、手動スプライスのどの方式でも、また工程に熱や検知が伴う場合でも、それぞれのラインに合ったスプライシングソリューションをご用意しています。機械、素材、ライン速度に加え、熱や検知に関する要件をお知らせいただければ、当社の技術チームが最適なソリューションをご提案します。